Bahasa
Membengkokkan wayar ialah ubah bentuk plastik terkawal, dan ia hanya berfungsi apabila anda mengurus tiga pembolehubah pada masa yang sama: sokongan, jejari lentur dan springback. Sokong wayar pada kedua-dua belah selekoh supaya ubah bentuk berlaku tepat di tempat yang anda inginkan. Pastikan jejari bahagian dalam melebihi tahap minimum yang boleh diterima oleh bahan. Kemudian bengkokkan dengan jumlah yang diukur supaya wayar kembali ke sudut yang anda perlukan. Kawat kuprum anil 1 mm akan mengikut jari anda. Batang keluli spring terbaja minyak 5 mm akan retak pada bahagian luar selekoh yang ketat melainkan jejari, temper dan arah lentur dirancang sebelum sebarang alat menyentuhnya.
Panduan ini merangkumi mekanik di sebalik selekoh, angka jejari yang penting, kaedah lentur tangan yang boleh diulang, cara bahan wayar biasa berkelakuan, dan titik di mana lentur manual berhenti menjadi praktikal dan mesin lentur dawai CNC mengambil alih. Setiap nombor di sini adalah titik permulaan untuk selekoh ujian, bukan pengganti untuk satu.
Apabila wayar bengkok, bahagian luar lengkung terbentang dan bahagian dalam memampat. Lapisan tengah, dipanggil paksi neutral, mengekalkan panjang asalnya. Nombor yang menentukan sama ada selekoh bertahan ialah regangan pada permukaan luar, dan ia pantas dikira:
Regangan permukaan = d / (2R d) , di mana d ialah diameter wayar dan R ialah jejari selekoh dalam.
Tiga keputusan tersebut menerangkan kebanyakan selekoh retak di kedai: terlalu banyak regangan, pada jejari terlalu kecil, dalam bahan yang hampir tiada kemuluran lagi. Tarik regangan lentur yang dibenarkan daripada helaian data pembekal wayar dan bandingkan dengan angka yang dikira sebelum anda melakukan satu kelompok. Setiap selekoh juga berfungsi-mengeraskan wayar di tempat itu, jadi wayar yang melentur dengan bersih sekali mungkin terputus jika anda membukanya dan menutupnya berulang kali pada titik yang sama.
Jejari lentur minimum biasanya ditulis sebagai gandaan diameter wayar, kerana dawai 1 mm dan dawai 6 mm yang diperbuat daripada aloi yang sama tidak berkongsi had jejari mutlak yang sama. Jadual di bawah menyenaraikan nilai permulaan biasa yang digunakan dalam pembentukan wayar dan pembuatan spring. Perangai yang lebih keras menolak nombor itu ke atas; pemanasan awal atau penyepuhlindapan menariknya ke bawah.
| Bahan wayar | Jejari dalam minimum | Nota praktikal |
|---|---|---|
| Tembaga anil, loyang | 0.5h hingga 1h | Sangat pemaaf, springback rendah |
| Keluli lembut, anil | 1h hingga 2h | Perhatikan kulit oren pada stok tebal |
| Tahan karat 304, 316 anil | 1h hingga 2h | Kerja keras cepat, bengkok sekali |
| Fosfor gangsa, perangai musim bunga | 3d hingga 4d | Springback sederhana, tepi bersih |
| Kawat muzik, keluli spring terbaja minyak | 4h hingga 6h | Tegangan tinggi, springback tinggi |
Jika reka bentuk memerlukan jejari yang lebih ketat daripada jadual yang dibenarkan, anda mempunyai tiga pilihan: tukar kepada suhu yang lebih lembut, panaskan zon lentur untuk mengurangkan kekuatan hasil, atau tukar diameter wayar dan gunakan dua wayar yang lebih nipis di mana satu wayar tebal telah dirancang.
Sebaik sahaja daya lentur dilepaskan, bahagian elastik ubah bentuk pulih dan lenturan terbuka. Ini adalah springback, dan ia bukan kesan kecil. Dalam amalan, jumlahnya berbeza-beza mengikut temperamen dan dengan nisbah jejari lenturan kepada diameter wayar.
Kaedah yang boleh dipercayai adalah dengan membengkokkan satu bahagian ujian ke sudut sasaran, mengukur apa yang sebenarnya anda dapat, dan mengira faktor overbend: faktor overbend = sudut sasaran / sudut tercapai. Kemudian darabkan setiap sudut dalam kerja dengan faktor itu. Jika sasaran 90 darjah keluar pada 82 darjah, faktornya ialah 1.098, jadi anda memprogramkan 99 darjah untuk mendarat pada 90. Program lenturan CNC menyimpan pampasan ini sebagai nilai pembetulan dan menggunakannya setiap selekoh, itulah sebabnya mesin yang mengimbangi dengan baik akan memegang sudut lama selepas pengendali manual berhenti menyemak semula setiap bahagian.
Lenturan bebas berfungsi untuk prototaip dan pembaikan, tetapi ia tidak berulang. Urutan di bawah mengekalkan bahagian yang dibengkokkan tangan dekat dengan lukisan, dan logik yang sama membawa terus ke pengaturcaraan mesin.
Alat tangan yang berguna untuk kerja ini termasuk playar hidung bulat untuk diameter kecil, playar aksi selari yang mengekalkan rahang segi empat tepat pada wayar, bengkok cupang untuk sapuan gaya saluran, bongkah kayu keras dan palu untuk lengkungan lembut di atas bentuk, dan penekan arbor apabila wayar 4 mm hingga 8 mm memerlukan lebih banyak leverage daripada yang boleh diberikan oleh pergelangan tangan anda.
Pilihan bahan mengubah selekoh jauh lebih daripada jangkaan kebanyakan orang, dan ia adalah perkara pertama yang perlu diperbaiki sebelum jejari atau perkakas dibincangkan.
Beban lentur meningkat kira-kira dengan persegi diameter, jadi lompatan dari dawai 2 mm ke 4 mm bukanlah dua kali usaha, ia lebih hampir kepada empat kali. Hubungan tunggal itu menerangkan sebab alatan berubah dengan begitu mendadak apabila wayar semakin tebal.
Faktor pengehad lain ialah pengulangan. Lenturan tangan adalah baik untuk sepuluh bahagian; kerja yang berjalan kepada beribu-ribu bentuk wayar yang sama memerlukan mesin yang menghasilkan semula jujukan lentur tanpa pertimbangan pengendali, kerana pengendali adalah sumber variasi terbesar dalam mana-mana proses manual.
Mesin lentur wayar CNC menggantikan tangan operator dengan paksi yang dipacu servo. Kawat disuap oleh sepasang penggelek yang mengukur panjang, diputar oleh gelendong yang menetapkan satah selekoh seterusnya, dan dibentuk oleh slaid alat atau pin lentur yang bergerak ke kedudukan yang diprogramkan. Oleh kerana setiap paksi dikawal servo, mesin boleh menggunakan pembetulan springback yang berbeza pada setiap selekoh dalam program, dan ia boleh mengulangi urutan yang sama semua anjakan. Prinsip kerja asas mesin ini, termasuk bagaimana suapan, putaran dan paksi lentur bekerjasama, dijelaskan dalam ini. panduan bagaimana mesin lentur berfungsi .
Dua keupayaan paling penting apabila anda bergerak dari lenturan tangan ke mesin. Pertama, kawalan panjang: penggelek suapan memegang panjang potongan kepada pecahan milimeter, jadi jarak lentur ke lentur dalam bahagian berbilang lentur kekal konsisten. Kedua, kawalan sudut: pin lentur servo boleh menahan sudut lentur dalam beberapa persepuluh darjah sebaik sahaja nilai springback didail masuk, yang jauh lebih ketat daripada pemeriksaan protraktor di bangku simpanan.
 ZW-480 4AXES CNC SPRING WIRE MENDING MACHINE ZW-480 4AXES CNC SPRING WIRE MENDING MACHINE Lihat Produk →
Mesin empat paksi jenis ini meliputi kebanyakan bentuk wayar dua dimensi dan bahagian tiga dimensi mudah: suapan, putaran dan dua arah lenturan. Untuk kedai yang menghasilkan cangkuk, klip, pemegang, bingkai dan rak dawai ringkas, konfigurasi itu biasanya cukup.
Kiraan paksi yang betul diputuskan oleh geometri bahagian, bukan oleh saiz belanjawan. Cara yang berguna untuk merancangnya ialah mengira berapa banyak gerakan bebas yang diperlukan oleh wayar.
 TK-5120 5AXES CNC SPRING COILING MACHINE TK-5120 5AXES CNC SPRING COILING MACHINE Lihat Produk →
Bengkok lima paksi ialah langkah naik biasa apabila bentuk wayar mempunyai bengkok yang berpusing keluar dari satah, seperti klip penahan dengan kaki mengimbangi atau bingkai dengan sudut berlipat. Pembekal automotif dan mobiliti sering menentukan kelas mesin ini kerana rangka tempat duduk, rod penghubung dan hujung kabel menggabungkan beberapa satah bengkok dalam satu bahagian; keperluan untuk sektor tersebut diringkaskan dalam aplikasi membentuk wayar automotif dan mobiliti gambaran keseluruhan.
Kebanyakan kecacatan selekoh yang dikesan kembali ke kumpulan ditetapkan pada permulaan larian, bukan di tengah. Jalankan senarai ini sebelum bahagian pertama yang baik ditandatangani.
 SLB-2800 RAK MAKAN KAWAT Maklumat Tambahan Lihat Produk →
Perkakasan bekalan wayar adalah sebahagian daripada proses lenturan, bukan aksesori. Rak suapan berkuasa atau berjalan bebas dengan ketegangan terkawal menghilangkan sebahagian besar variasi panjang yang muncul sebagai bahagian yang ditolak tiga jam ke dalam syif.
Apabila bengkok menjadi salah, gejala biasanya menunjukkan salah satu daripada sebilangan kecil punca. Jadual di bawah memasangkan kecacatan biasa dengan pembetulan yang paling cepat menyelesaikannya.
| Kecacatan | Kemungkinan punca | Pembetulan pertama |
|---|---|---|
| Retak atau terbelah pada bahagian luar selekoh | Jejari di bawah minimum bahan, atau wayar sudah dikeraskan | Tingkatkan jejari atau alihkan ke perangai yang lebih lembut |
| Sudut melayang merentasi larian | Nilai springback terlalu rendah, ketegangan wayar berubah, haus alatan | Uji semula springback, stabilkan ketegangan kili |
| Bengkok berpusing keluar dari satah | Paksi putaran tidak sejajar, sokongan tidak mencukupi berhampiran selekoh | Ukur semula putaran, tambahkan panduan berdekatan dengan alat |
| Bahagian rata atau bujur di selekoh | Jejari pin terlalu kecil, tekanan pengapit terlalu tinggi | Padankan pin kepada 2R, kurangkan daya pengapit |
| Selesai panjang pendek atau panjang | Elaun bengkok diabaikan, suapan gelincir | Tambah elaun bengkok pada panjang rata, periksa cengkaman roller |
Selekoh yang kelihatan betul bukanlah selekoh yang mengukur dengan betul. Tiga cek menangkap hampir segala-galanya.
Kekerapan pensampelan hendaklah mengikut proses, bukan kalendar. Larian yang stabil dengan nilai springback yang ditetapkan boleh disemak setiap bahagian kelima puluh; larian yang baru sahaja disediakan, atau yang menggunakan lot wayar baharu, layak mendapat semakan artikel pertama dan semakan pada setiap perubahan alat.
Ikat wayar dalam ragum dengan rahang lembut, atau pegang pada pin tetap, kemudian tarik hujung bebas mengelilingi bentuk bulat. Diameter bentuk hendaklah hampir dua kali ganda jejari bahagian dalam yang anda mahu, kerana wayar akan meluncur ke belakang dan terbuka sedikit. Tandakan garisan selekoh daripada datum dahulu supaya bahagian itu kekal konsisten dari segi dimensi.
Ia bergantung pada bahan dan sifat marah, dan ia biasanya disebut sebagai gandaan diameter wayar. Tembaga anil boleh menerima separuh diameter; dawai muzik dan keluli spring terbaja minyak biasanya memerlukan empat hingga enam diameter. Sentiasa sahkan dengan helaian data pembekal wayar untuk lot tertentu.
Ukur daripada meneka. Bengkokkan sekeping ujian, rekod sudut yang anda capai, dan bahagikan sudut sasaran dengan angka itu. Pemulihan biasa berjalan dari satu hingga tiga darjah pada tembaga anil dan sehingga lima belas darjah pada keluli spring keras, jadi pengganda paling penting pada wayar tegangan tinggi.
Ya, dalam had. Gred dalam julat 0.5 mm hingga 2 mm lentur dengan playar yang baik dan jig jika jejarinya besar. Di atas itu, daya dan springback menjadi sukar dikawal, dan risiko retak di bahagian luar selekoh meningkat dengan mendadak.
Permukaan luar telah melebihi ketegangan yang boleh diambil oleh bahan. Tiga sebab biasa: jejari bahagian dalam lebih kecil daripada bahan yang dibenarkan, wayar telah dikeraskan oleh operasi yang lebih awal, atau baran terlalu keras untuk aplikasi. Mengira terikan permukaan dengan d / (2R d) dengan cepat menunjukkan sejauh mana melebihi had reka bentuk telah pergi.
Hanya apabila jejari yang diperlukan lebih ketat daripada bahan yang dibenarkan dalam suhu semasa, atau apabila wayar cukup tebal yang membentuk beban menjadi tidak praktikal. Pemanasan setempat merendahkan kekuatan hasil dalam zon lentur, tetapi ia juga mengubah sifat zon itu, jadi bahagian yang membawa beban harus dinilai selepas itu dan bukannya dianggap baik.
Lenturan menghasilkan sudut dan bentuk diskret pada wayar yang disuap melalui mesin. Penggulungan menghasilkan heliks berterusan, di mana wayar dililitkan pada pic dan diameter yang biasanya memerlukan langkah pelepasan tekanan berikut. Banyak mesin mengendalikan kedua-duanya, tetapi perkakasan, strategi kawalan dan fokus toleransi adalah berbeza.
Potong selepas selekoh terakhir, biarkan panjang lurus yang mencukupi untuk alat pemotong mencengkam tanpa menarik bahagiannya, dan tetapkan pembetulan springback pada selekoh terakhir secara berasingan daripada yang sebelumnya. Selekoh akhir biasanya memerlukan pampasan paling banyak kerana bahagian itu tidak lagi dihalang oleh seluruh bentuk wayar.
Telaga lentur dawai terhasil kepada empat keputusan yang dibuat mengikut tertib: bahan dan temperamen, jejari dalam diukur terhadap formula terikan, nilai lenturan yang diambil daripada bahagian ujian sebenar dan proses yang sepadan dengan kuantiti. Sepuluh bahagian tergolong di bangku dengan jig. Sepuluh ribu bahagian dengan tiga satah bengkok tergolong pada bengkok yang dipacu servo dengan suapan wayar terkawal dan pembetulan springback yang disimpan.
Jalankan selekoh ujian dahulu. Ukur sudut, jejari dan panjang siap. Tiga nombor tersebut memberitahu anda sama ada kerja itu kekal manual atau bergerak ke mesin dan ia memberi anda nilai permulaan untuk mana-mana laluan yang anda pilih.
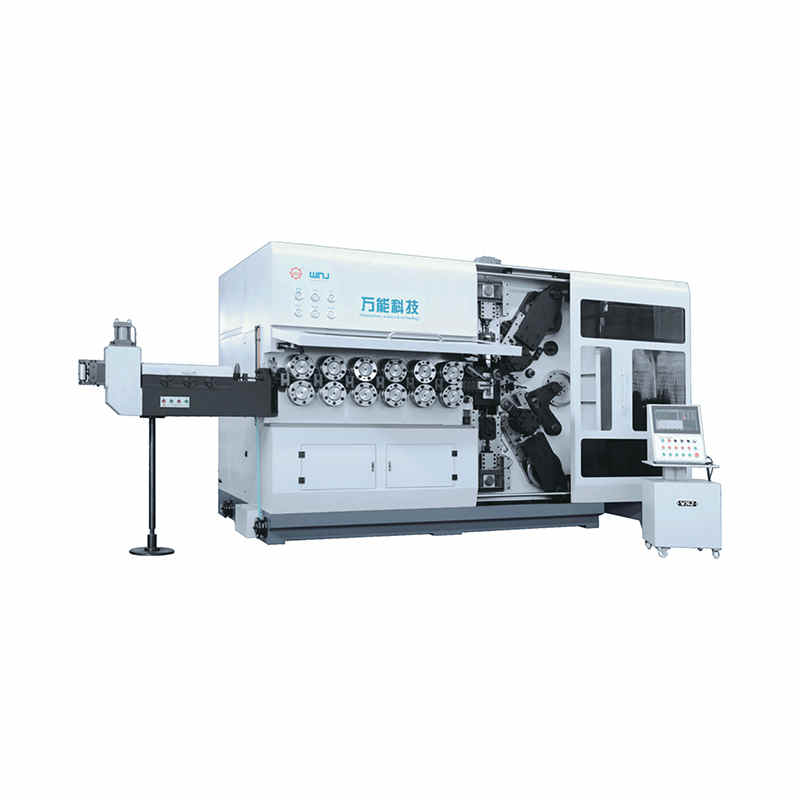
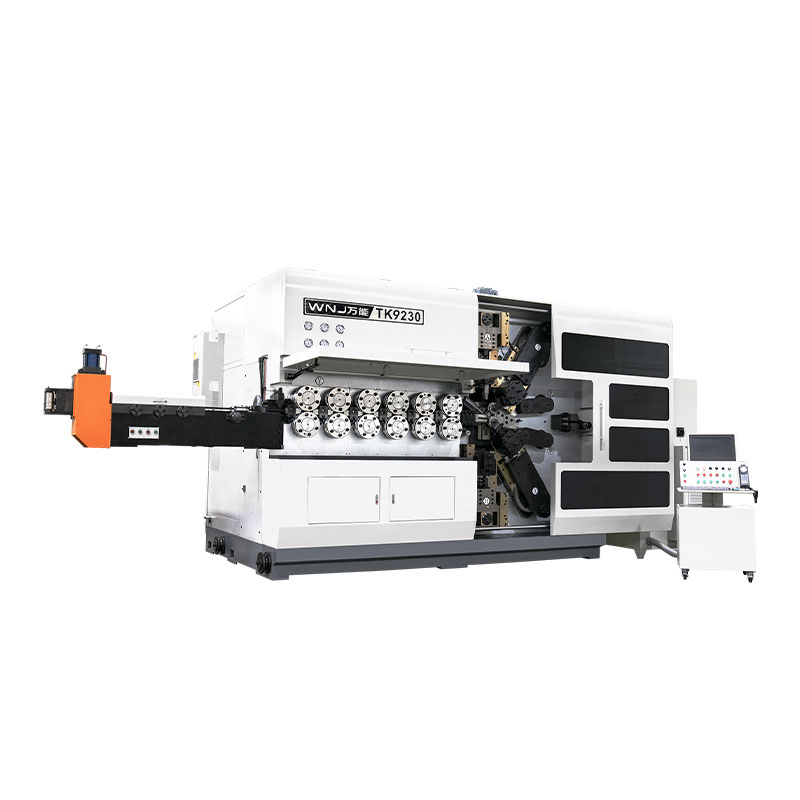
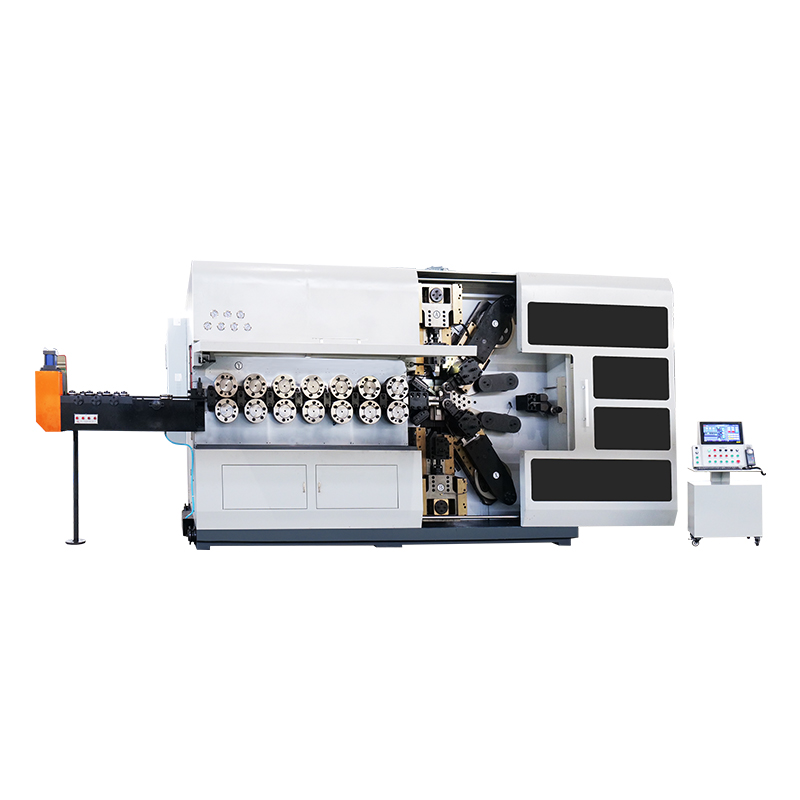
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine ...
Lihat Butiran
TK-13200 、 TK-7230 TK-13200 、 TK-7230 12AXES CNC Spring Coiling Machine ...
Lihat Butiran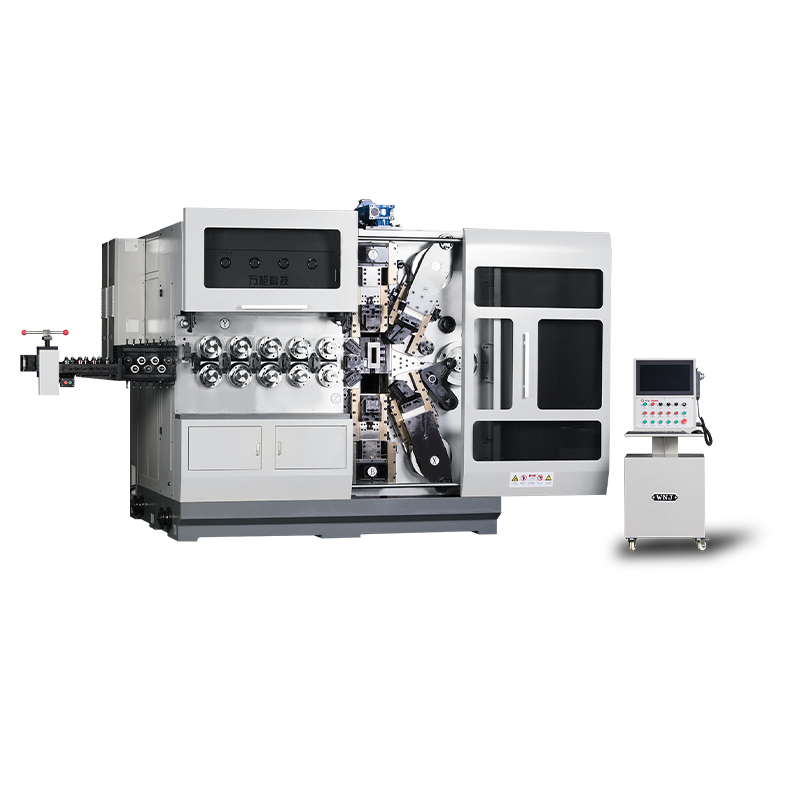
TK12120 TK-12120 12AXES CNC Spring Coiling Machine ...
Lihat Butiran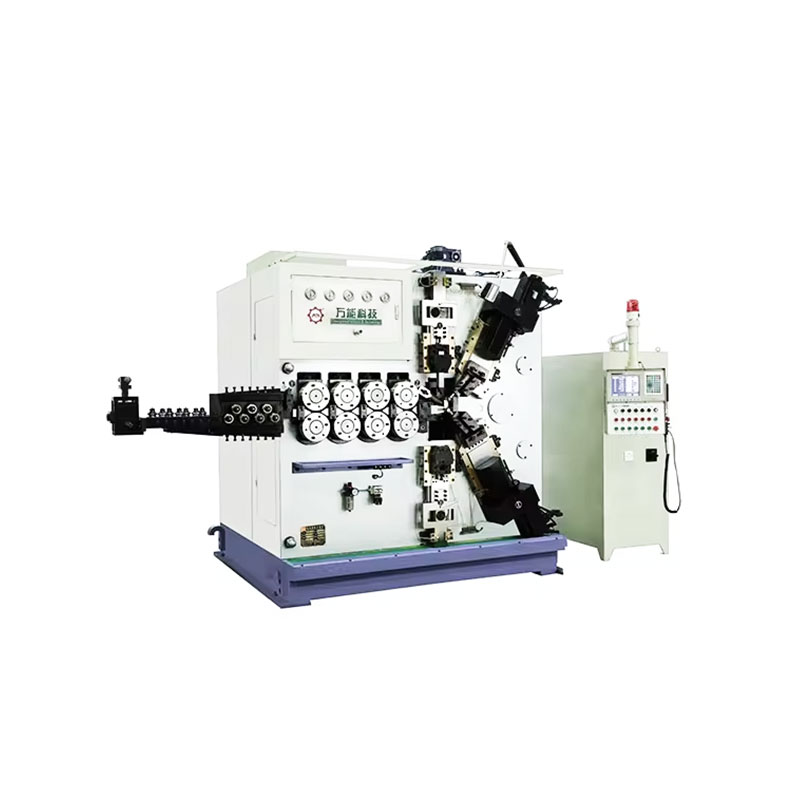
TK-6160 TK-6160 CNC Spring Rolling Machine ...
Lihat Butiran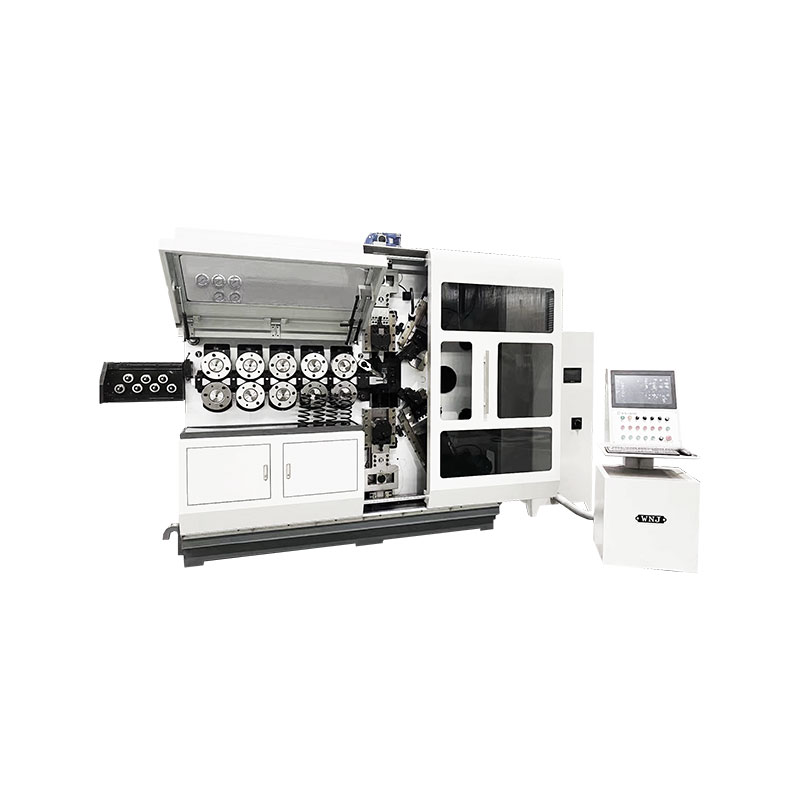
TK-6120 TK-6120 CNC Spring Rolling Machine ...
Lihat Butiran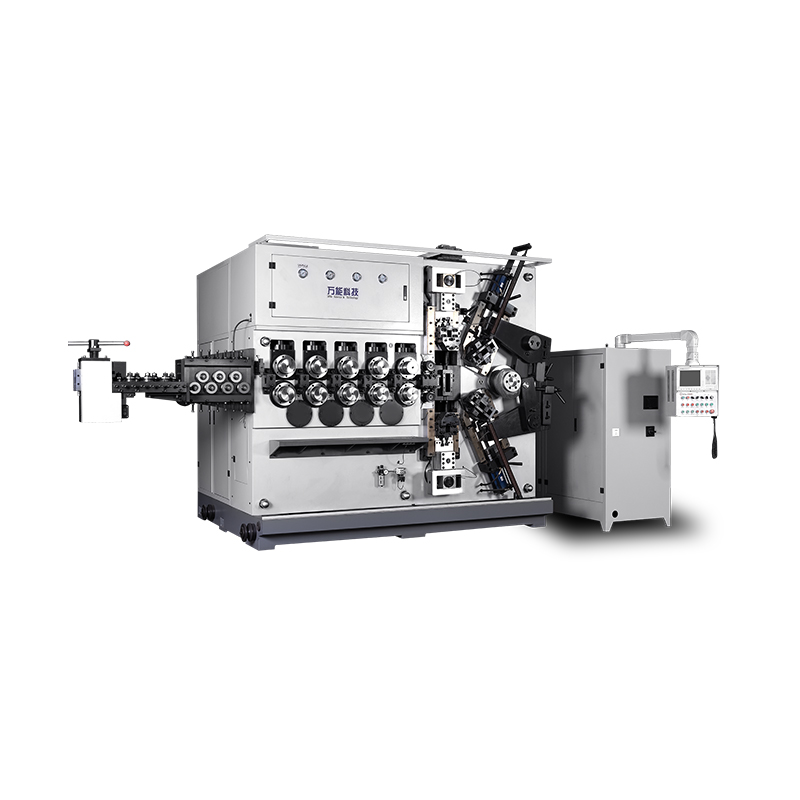
TK-5200 TK-5200 5AXES CNC Spring Coiling Machine ...
Lihat Butiran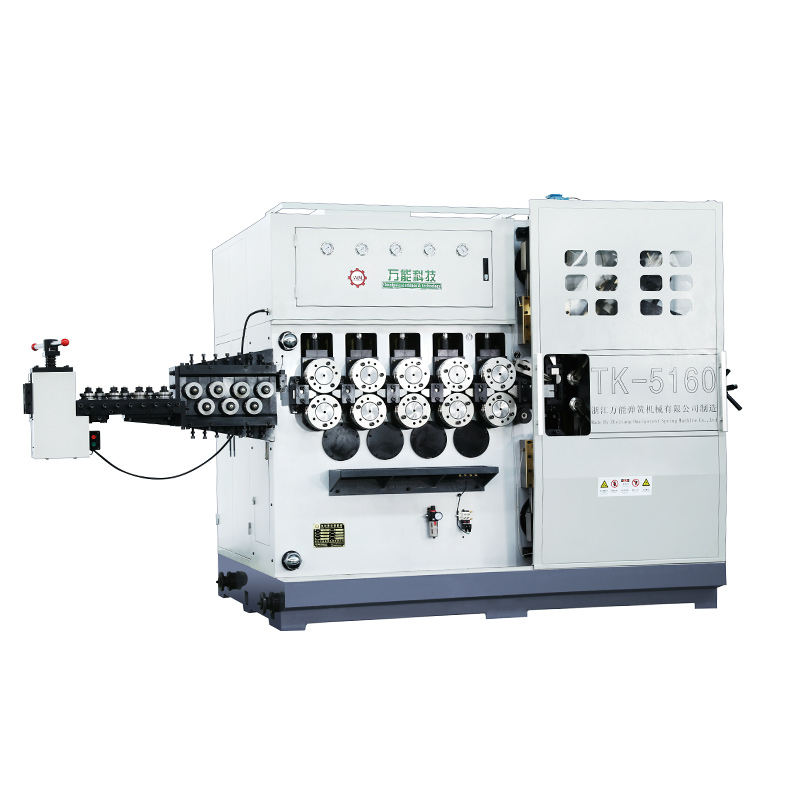
TK-5160 TK-5160 5AXES CNC Spring Coiling Machine ...
Lihat Butiran
TK-5120 TK-5120 5AXES CNC Spring Coiling Machine ...
Lihat ButiranKod QR Mudah Alih